Industriële Serieproductie met Vezelversterkte Polymeren
Waarom carbon- en glasvezelgevulde plastics de nieuwe standaard zijn voor functionele machineonderdelen. Ontdek de kritieke procesfactoren en de harde realiteit op de werkvloer.
De Kracht van Carbon op de Werkvloer
Waarom vezelversterkte polymeren de nieuwe standaard zijn voor functionele machineonderdelen.
Bambu Lab H3C: Mythe vs. Realiteit
Hoe presteert deze 9-kops toolchanger écht met engineeringplastics in een industriële workflow?
De schaduwzijde van Resin 3D-printen
Wat onafhankelijke toxicologische onderzoeken onthullen over harsen in de professionele werkplaats.
Waarom carbon- en glasvezelgevulde plastics de nieuwe standaard zijn voor functionele machineonderdelen. Ontdek de kritieke procesfactoren en de harde realiteit op de werkvloer.
Binnen de high-end productiesector is de vraag naar functionele, direct inzetbare onderdelen groter dan ooit. De tijd dat 3D-printers alleen werden gebruikt voor visuele prototypes ligt definitief achter ons. Vandaag de dag draait het om vezelversterkte plastics, zoals carbon- en glasvezelgevulde nylons en polyesters (PA-CF, PET-CF en ABS-GF). Deze materialen zijn extreem stijf, slagvast en hittebestendig, waardoor ze de ideale kandidaat zijn om zware metalen componenten (zoals aluminium mallen, robotgrijpers en montagebeugels) te vervangen.
Omdat deze materialen uitstekend te verwerken zijn op moderne industriële werkpaarden, analyseren we bij AnyTechNL de harde praktijk: wat zijn de echte uitdagingen bij het draaien van continue productieseries met carbon-filamenten?
1. De illusie van 'onderhoudsvrij' printen
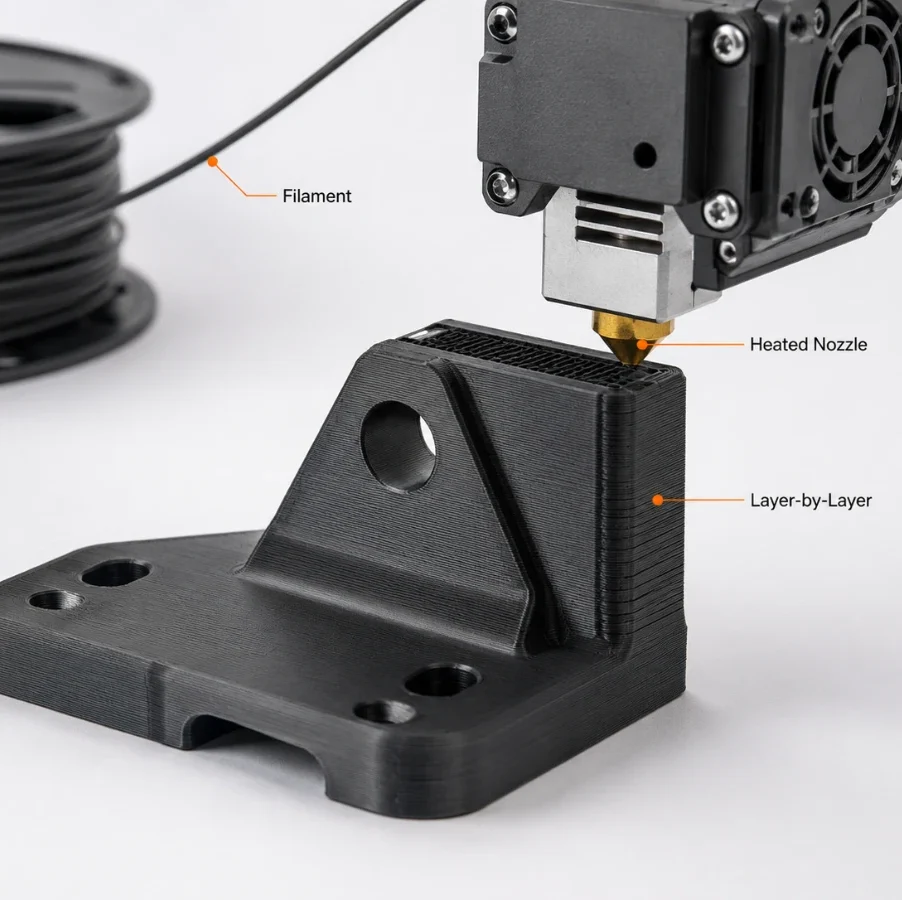
Vezelversterkte materialen danken hun ongekende sterkte aan de miljoenen microscopisch kleine stukjes koolstof- of glasvezel die door de plastic basis zijn gemengd. Maar diezelfde vezels werken in de praktijk als vloeibaar schuurpapier.
Onafhankelijke slijtagetests tonen aan dat een standaard messing of roestvrijstalen nozzle binnen een paar honderd gram PA-CF volledig is uitgesleten, wat leidt tot ondermaats printwerk en maatafwijkingen. Voor betrouwbare serieproductie zijn gehard stalen, robijnen of wolfraamcarbide nozzle-tips een absolute, harde vereiste. Daarnaast zorgt de abrasieve aard van het filament voor versnelde slijtage aan de extruder-tandwielen en de PTFE-geleidebuizen. Wie een continu productieproces wil inrichten, moet rekening houden met een strak preventief onderhoudsschema.
2. De vochtgevoeligheid van High-Performance Nylon
Hoewel materialen zoals PA12-CF en PET-CF superieure mechanische eigenschappen hebben, zijn ze extreem hygroscopisch (vochtgevoelig). Onafhankelijk materiaalonderzoek laat zien dat onbeschermd nylon binnen enkele uren genoeg omgevingsvocht absorbeert om een printtaak volledig te ruïneren.
Vocht in het filament zorgt tijdens het smelten voor microscopische stoomwolkjes in de hotend. Het resultaat? Een brosse structuur, slechte laag-adhesie en een ruw oppervlak vol 'blobs'. Professioneel drogen (vaak 4 tot 12 uur op 80°C) vóór het printen en het gebruik van hermetisch gesloten dryboxes tijdens het printen zijn operationeel ononderbroken noodzakelijk om de vereiste industriële treksterkte te garanderen.
3. Anisotropie: De verborgen zwakte in de Z-as
Een kritiek punt waar in constructietekeningen vaak te licht over wordt gedacht, is anisotropie. Vezelversterkte prints zijn extreem sterk in de richting waarin de vezels worden neergelegd (de X- en Y-as). Echter, de mechanische sterkte in de verticale richting (de Z-as, tussen de lagen) profiteert nauwelijks van de vezels, omdat deze plat in de laag liggen.
Als een onderdeel verkeerd georiënteerd op het printbed wordt geplaatst, kan een functionele beugel onder zware belasting alsnog heel gemakkelijk splijten op de laaglijnen. Succesvolle metaalvervanging valt of staat dus met diepgaande kennis van Design for Additive Manufacturing (DfAM) binnen het engineeringteam.
Onze Industriële Visie
Het printen met vezelversterkte polymeren zoals PA-CF biedt AnyTechNL en onze klanten ongekende mogelijkheden om doorlooptijden te verkorten en gewicht te besparen op de fabrieksvloer. Het is een technologie die direct operationeel inzetbaar is, mits de randvoorwaarden kloppen. Succes in high-end productie wordt niet bepaald door de machine alleen, maar door de totale procescontrole: van actieve filament-droging en materiaalkennis tot een proactief onderhoudsbeleid. Alleen zo maak je de belofte van betrouwbare, functionele kunststof onderdelen écht waar.
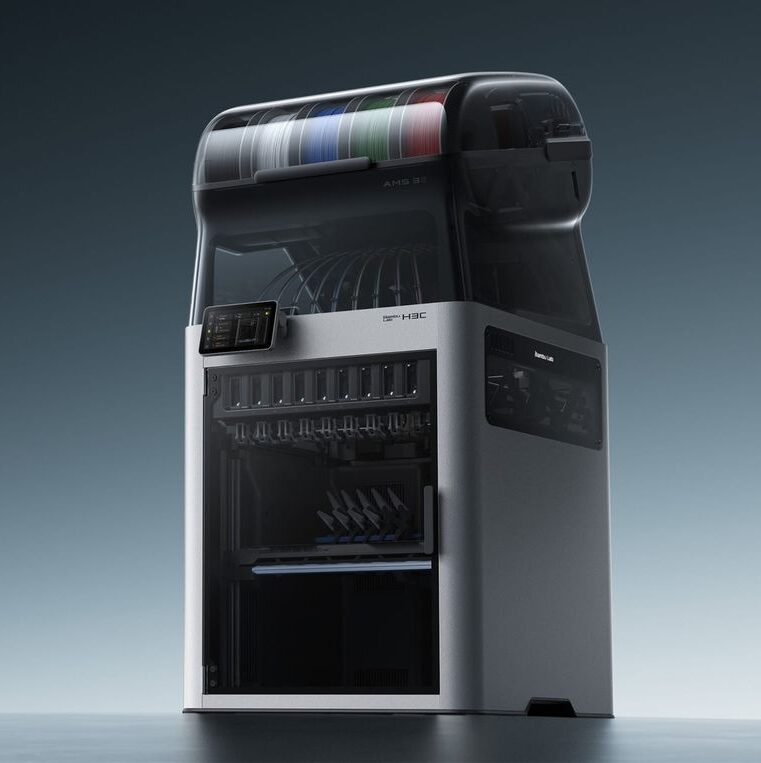
Bambu Lab belooft met de nieuwe H3C en zijn 9 onafhankelijke printkoppen de ultieme doorbraak voor de professionele werkplaats. Maar hoe presteert deze machine écht wanneer je de grenzen opzoekt met high-end engineering-plastics zoals PA-CF en TPU? Als industrieel gebruiker kijken we bij AnyTechNL verder dan de glanzende marketingbeloften. We doken in de nieuwste onafhankelijke praktijktests en analyseren de harde realiteit op de werkvloer: van een feilloze materiaalkwaliteit tot de verborgen mechanische limieten.
Bambu Lab zet met de Bambu Lab H3C een ambitieuze stap richting de professionele markt. Waar eerdere modellen zich focusten op snelheid met consumentenmaterialen zoals PLA en PETG, is de H3C met zijn Swaptek-gereedschapswisselsysteem en negen onafhankelijke printkoppen op papier ontworpen voor complexe industriële toepassingen.
Als industriële gebruiker kijken we bij AnyTechNL kritisch naar hoe deze machine presteert wanneer we de grenzen opzoeken met engineering-plastics. Op basis van de nieuwste onafhankelijke materiaaltests en onze eigen praktijkinzichten, analyseren we wat deze machine écht levert onder zware mechanische belasting.
1. Oppervlaktekwaliteit versus Structurele Integriteit
Bambu Lab adverteert met extreme acceleraties tot 25.000 mm/s² en snelheden tot 1.400 mm/s. In de praktijk is er echter een duidelijk merkbaar verschil tussen 'snel printen' en 'industrieel printen'.
Onafhankelijke analyses tonen aan dat wanneer de machine op topsnelheid jaagt, er lichte visuele artefacten en ringing in de buitenste lagen kunnen sluipen. Belangrijker nog voor de industrie: bij maximale snelheid neemt de laag-adhesie (interlayer bonding) van high-end polymeren drastisch af, omdat het materiaal niet genoeg tijd krijgt om homogeen te versmelten. Voor functionele onderdelen met zware mechanische belastingen dwingt de natuurkunde ons om de snelheid handmatig terug te schroeven. Gelukkig bewijst de H3C dat hij bij conservatievere, geoptimaliseerde snelheden een onberispelijke maatnauwkeurigheid en foutloze toleranties levert die perfect zijn voor machineonderdelen en mallen.
2. De Revolutie in Multi-Materiaal: PA-CF gecombineerd met TPU
Het werkelijke potentieel van de H3C ligt in het Swaptek-systeem, dat de verwerking van technisch complexe materiaalcombinaties mogelijk maakt. Een van de grootste doorbraken is de herintroductie van dikker 2,85 mm TPU-filament naast de standaard 1,75 mm koppen.
Dit stelt ons in staat om in één enkele printtaak extreem stijve koolstofvezel-gevulde polymeren (PA-CF of PET-CF) te combineren met ultraflexibel rubberachtig TPU. Denk hierbij aan het direct printen van industriële grijpers met een knalharde basis en een geïntegreerde, zachte anti-slip laag. Omdat de printer fysiek van printkop wisselt in plaats van filament terug te trekken, behoort cross-contaminatie (waarbij restjes TPU de stijve PA-CF structuur verzwakken) definitief tot het verleden.
3. Complexe Geometrieën dankzij Dedicated Support-Nozzles
Voorheen was het printen van complexe, interne geometrieën met engineering-plastics een logistieke spagaat. Oplosbare supportmaterialen (zoals BVOH of AquaSys) vereisen namelijk compleet andere printtemperaturen en koelingsprofielen dan het constructiemateriaal.
Dankzij de negen onafhankelijke koppen van de H3C kunnen we nu een dedicated nozzle toewijzen aan het supportmateriaal, uitgerust met een specifieke gehard stalen of robijnen nozzle-tip. Dit minimaliseert de opwarm- en afkoeltijden tijdens de materiaalwissel drastisch en voorkomt dat het supportmateriaal degradeert in de hotend. Het resultaat? Volledig functionele, holle manifolds en complexe behuizingen die na een chemisch bad exact aan de specificaties voldoen.
4. Thermische Huishouding bij High-Temp Filamenten
Hoewel de hotends temperaturen tot boven de 300°C moeiteloos halen, blijft de passief verwarmde behuizing een kritiek punt bij het verwerken van krimpgevoelige materialen zoals ongemodificeerd Polycarbonaat (PC) of Nylon (PA).
Bij grote, volumineuze industriële componenten is de interne kamertemperatuur van cruciaal belang om warping en interne stress in het materiaal te voorkomen. Onafhankelijke dieptetests wijzen uit dat de H3C uitstekend presteert bij compacte tot middelgrote engineering-parts, maar dat er bij het maximaal benutten van het bouwvolume met pure high-temp polymeren extra aandacht moet worden besteed aan de omgevingsfactoren en stabiele kamertemperaturen.
Onze Conclusie voor de Industrie
De Bambu Lab H3C is voor een investering vanaf € 2.499,- een uiterst capabel werkpaard voor de professionele werkplaats. Het is geen machine die je blindelings op 'volgas' moet laten draaien als het gaat om mechanische eindproducten; de beloofde topsnelheden zijn primair bruikbaar voor snelle concept-prototypes in PLA.
De werkelijke waarde voor AnyTechNL en de industrie zit in de extreme materiaalvrijheid. De H3C stelt ons in staat om complexe, samengestelde engineering-parts (stijf, flexibel en oplosbaar support) in één vloeiende, betrouwbare workflow te produceren. Zolang je de machine parametreert op basis van materiaaleigenschappen in plaats van marketingbeloften, is dit een ijzersterke toevoeging aan het machinepark.
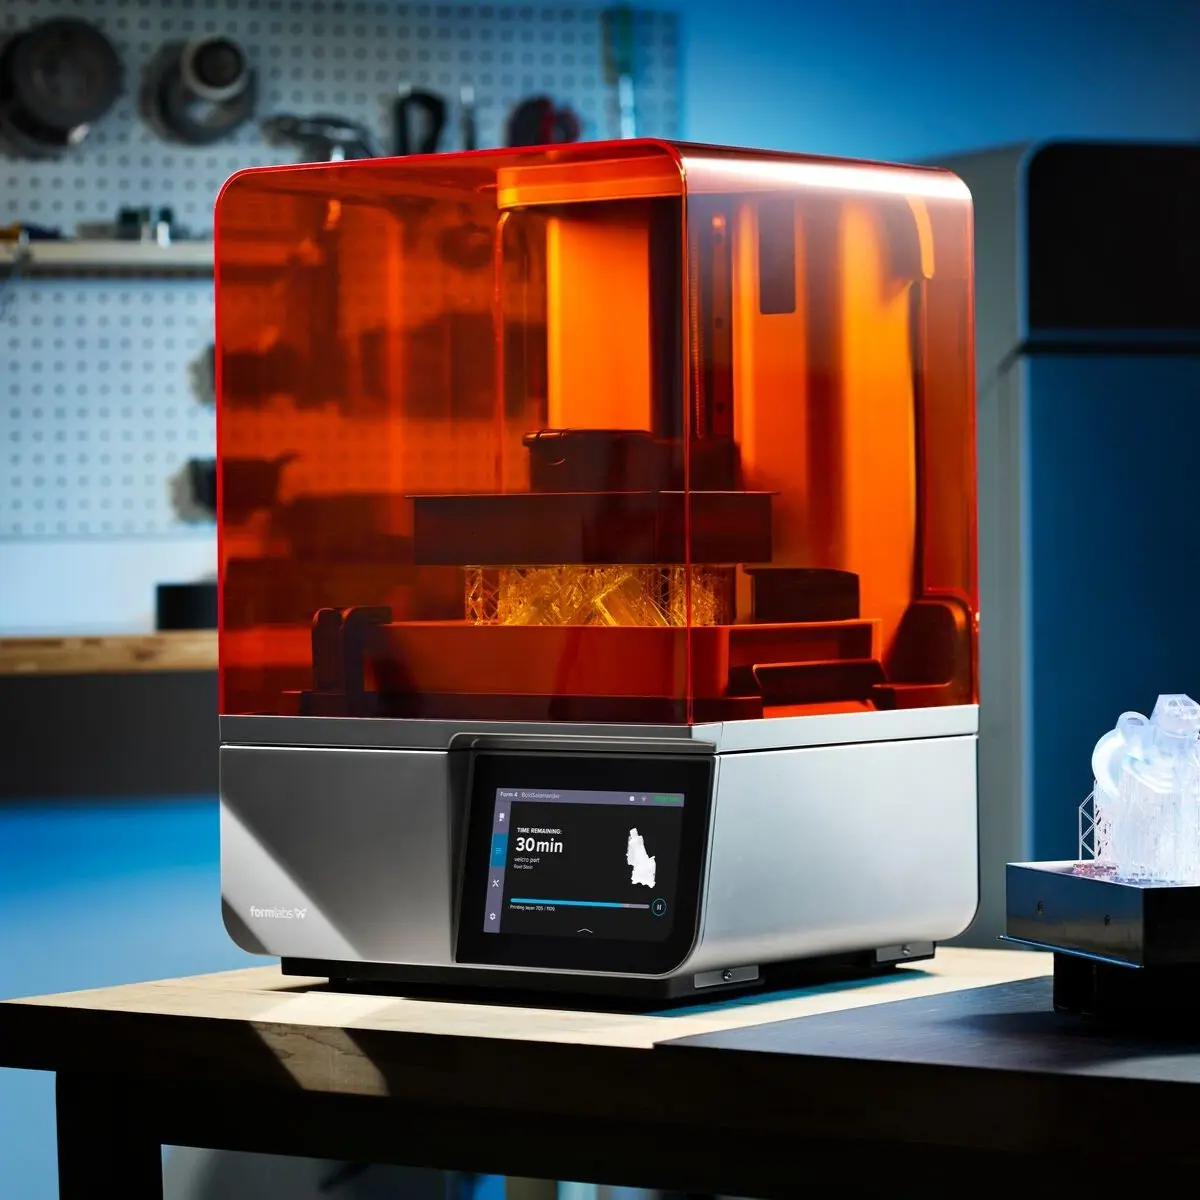
De vloeibare revolutie binnen 3D-printen raast door. Met de komst van ultra-snelle MSLA-systemen zoals de Formlabs Form 4 en geavanceerde kanteltechnologieën persen machines tegenwoordig met gemak 100 mm per uur uit hun harstanks. Maar achter de beloofde 16K-resolutie en vlijmscherpe details schuilt een operationele werkelijkheid die de marketingafdelingen angstvallig doodzwijgen. Onafhankelijke toxicologische en chemische onderzoeken leggen bloot dat de overstap naar industriële productie met fotopolymeren (harsen) gepaard gaat met verborgen risico's en structurele nadelen voor de werkplaats.
Binnen de muren van de industriële werkplaats heeft resin (vat-fotopolymerisatie) definitief zijn plek veroverd. Waar we voorheen dagen moesten wachten op uiterst nauwkeurige prototypes of functionele behuizingen, trekken moderne MSLA- en DLP-printers complexe geometrieën nu in een paar uur uit het vloeistofbad.
Als industriële gebruiker kijken we bij AnyTechNL echter kritisch naar de procesveiligheid en de operationele realiteit op de lange termijn. Terwijl fabrikanten over elkaar heen vallen met claims over 'plant-based harsen' en 'ingebouwde koolstoffilters', schetsen recente onafhankelijke onderzoeken van onder andere de American Chemical Society (ACS) en milieulaboratoria een heel ander beeld. Dit zijn de verborgen nadelen en industriemythen waar je als professional rekening mee moet houden.
1. De VOC-explosie: Tot 26 keer meer emissies dan FDM
In de marketinguitingen wordt vaak gesuggereerd dat zolang de kap dicht blijft en er een gecertificeerd filter in de machine zit, de luchtkwaliteit in de werkplaats gewaarborgd is. Onafhankelijk chemisch onderzoek veegt hier genadeloos de vloer mee aan.
Uit dieptetests blijkt dat vloeibare harsen tijdens het gehele proces, dus ook tijdens het stilliggen, spoelen en uitharden, vluchtige organische stoffen (VOC's) afgeven. Onderzoekers identificeerden tussen de 30 en meer dan 100 unieke chemische componenten in de damp (waaronder formaldehyde en irriterende acrylaten), met totale emissiewaarden die tot wel 26 keer hoger liggen dan bij traditioneel FDM-printen. Simpele actieve koolstoffilters in de printerkap verzadigen bovendien binnen tientallen uren, waardoor ze al snel nutteloos worden. Voor de professionele werkplaats betekent dit dat gesloten, mechanische afzuiginstallaties naar buiten een harde operationele vereiste zijn.
2. De mythe van 'Eco' en 'Water-Washable' harsen
Veel fabrikanten spelen in op de duurzaamheidstrend door harsen te labelen als 'plant-based', 'bio-based' of 'water-washable'. Onafhankelijke veiligheidsonderzoeken (zoals gepubliceerd door materiaalspecialisten van AmeraLabs) waarschuwen dat dit pure greenwashing is.
3. Chronische sensibilisatie: Het cumulatieve gevaar
Een groot gevaar waar de industrie liever niet over praat, is dat fotopolymeren een cumulatief effect hebben op het menselijk lichaam. Onbeschermd huidcontact met vloeibare hars hoeft de eerste twintig keer geen enkele reactie op te leveren. Echter, onafhankelijke medische case-studies tonen aan dat het lichaam na herhaaldelijke minimale blootstelling plotseling een permanente allergische sensibilisatie kan ontwikkelen. Vanaf dat moment is de kleinste dampwolk of het aanraken van een 'schoon' onderdeel al genoeg voor heftige contacteczeem of ademhalingsproblemen. Veel operators dragen bovendien urenlang dezelfde nitrilhandschoenen, terwijl chemische analyses aantonen dat agressieve harsmonomeren binnen 15 tot 30 minuten door dunne nitrilbarrières heen kunnen dringen.
4. Post-processing: De verborgen flessenhals in de cost-per-part
Fabrikanten pronken met korte printtijden dankzij snelle MSLA-schermen, maar de industriële rendementsberekening rammelt aan de achterkant. Het post-processing traject (wassen, support verwijderen, thermisch of UV-uitharden) is intensief, kostbaar en genereert veel niet-recyclebaar afval. Waar FDM-onderdelen vaak direct uit de machine inzetbaar zijn, vraagt elke resin-print een aanzienlijke investering in operator-uren, beschermingsmiddelen en chemische verbruiksartikelen. Bovendien zijn uitgeharde thermoharders (thermosets) in tegenstelling tot thermoplasten volledig onrecyclebaar, wat op lange termijn een uitdaging vormt voor bedrijven die hun CO₂-voetafdruk moeten rapporteren.
Onze industriële visie voor AnyTechNL
Betekent dit dat we resin 3D-printen moeten verbannen? Absoluut niet. De maatnauwkeurigheid, isotrope sterkte en oppervlaktekwaliteit zijn voor complexe engineering-toepassingen onovertrefbaar. Maar als professionele partij moeten we stoppen met het behandelen van deze machines als 'plug-and-play kantoorapparaten'.
De werkelijke innovatie in 2026 zit hem wat ons betreft niet in nóg een paar pixels extra op het LCD-scherm, maar in het inrichten van gecontroleerde procesomgevingen. Wie resin-printen succesvol en veilig wil integreren in een industriële workflow, moet investeren in geforceerde ventilatie met een negatieve drukruimte, strikte protocollen voor persoonlijke beschermingsmiddelen (PBM's) en een professionele afvalstroombeheersing. Alleen dan haal je de maximale engineering-waarde uit de techniek, zonder de gezondheid van je operators op het spel te zetten.